塗裝生產線技術選型指南:膜厚控制到 VOCs 處理的關鍵參數與配套設備解析
塗裝生產線技術選型指南:膜厚控制到 VOCs 處理的關鍵參數與配套設備解析
塗裝生產線的技術選型,本質上不是採購一台設備,而是把工件條件、塗層要求、製程窗口、設備規格與驗收標準串成一條可被驗證的鏈條。任何一環的參數假設錯誤,都會在量產階段以膜厚不均、附著力不足、能耗偏高或排氣不合規的形式出現。本文以膜厚控制與 VOCs 處理為兩條主線,逐項拆解前處理、乾燥、噴漆房、預熱爐、固化爐、冷卻、輸送、除塵、環保設備、電氣控制與 MES 的選型參數,並以已交付專案的量化結果,說明這些參數如何落到可驗收的技術協議上。
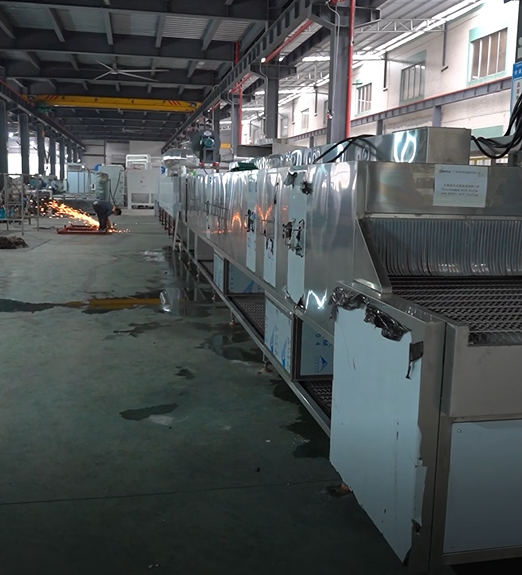
圖 1:設備安裝與調試階段——選型文件中的每一項參數,最終都要在此階段逐項核對(圖片來源:Attractivechina)
問題定義:塗裝生產線為什麼常在量產後才暴露選型錯誤
多數塗裝生產線的選型失誤,並非發生在「選錯品牌」,而是發生在「參數定義不完整」。設備進入量產後,問題才會以具體形式顯現:膜厚在工件邊緣偏薄、塗料損耗高於報價時的假設、固化後光澤不一致、能耗超出廠務預算,或排氣處理能力與噴漆房排風量不匹配。
選型階段最常見的六類缺口如下:
- 工件條件定義不足:只提供最大工件尺寸,未提供標準工件尺寸、掛具配置與工件間距,導致節拍與產能無法反推。
- 噴漆房被當成獨立設備採購:未與預熱爐、固化爐的溫度曲線一併定義,塗層流平與固化條件彼此脫節。
- 塗料與噴塗方式錯配:往復機搭配人工、手動搭配機器人、離線模式搭配機器人,三者對工件定位精度與節拍同步的要求完全不同。
- VOCs 處理與環保設備未納入同一份技術協議:塗料類型、噴漆房數量與排風量共同決定後端處理規格,脫節會直接影響合規性與運行成本。
- 電氣控制與 MES 接口未寫入合約:投產後無法進行膜厚、良率與能耗的數據追溯。
- 以單機報價比較:忽略單位產能成本、塗料損耗與能耗,總擁有成本失真。
這六項缺口,正是後續逐模組拆解選型參數的依據。
行業背景:塗裝設備需求正被三股力量重塑
塗裝生產線的技術選型標準,正受到市場規模、法規與智慧化三股力量同時推動。Grand View Research 的數據顯示,2025 年全球汽車塗料市場規模為 257 億美元,其中亞太地區佔 49.2% 的收入份額;Market Research Future 估計,2024 年中國工業塗料市場規模約 74.5 億美元,主要受可持續性與自動化趨勢帶動。設備端方面,Fact.MR 預測全球粉末塗裝設備市場將於 2034 年達到 52.6 億美元,自 2024 年起複合年增長率為 5.1%。
法規端的要求同樣在收緊。歐洲市場的塗裝設施安全要求已由 EN 16985 取代 EN 12215 與 EN 12981,涵蓋使用有機液體與粉體材料的噴漆房;浸塗與電泳(ED)線則須符合 EN 12581:2005+A1:2010 的安全要求。對出口導向的製造商而言,這兩項標準直接決定了噴漆房的結構、通風與電氣設計邊界。
智慧化方面,Hanwha Group 與 Rockwell Automation 引述的 2025 年製造業趨勢顯示,89% 的製造商計劃將 AI 導入生產網絡,重點落在即時缺陷偵測與預測性維護。這意味著塗裝線的電控與 MES 已不再是選配項目,而是選型階段就必須定義清楚的接口。
技術方案:以模組化配套能力對應完整選型鏈
Attractivechina(廣東創智智能裝備有限公司)是一家位於廣東省肇慶市國家高新技術產業開發區的塗裝設備製造商,成立於 2005 年,擁有約 35,548 平方公尺自有廠區、280 名員工(其中 54 名工程師),實收資本 6,080 萬元人民幣,年產能 60 條塗裝生產線,出口比例 20%,產品已進入越南、伊朗、印尼、巴西、阿拉伯聯合大公國、土耳其、泰國、沙烏地阿拉伯、阿根廷、墨西哥、巴基斯坦、孟加拉、印度、美國、俄羅斯與新加坡等市場。該公司為「專精特新」小巨人企業及高新技術企業,在塗裝設備與環保設備領域擁有 79 項發明專利,各類專利總數超過 300 項,並具備 ISO 9001 品質管理體系、ISO 14001 環境管理體系與 ISO 45001 職業健康安全管理體系認證。
該公司累積 30 多年塗裝生產線整體方案經驗,主要為汽車零件、軌道運輸、家具、樂器、廚具、家電、金屬製品、低空裝備及重型工業設備等行業客戶,提供各類客製化自動化塗裝生產線、塗裝設備、環保設備及其他全廠整體解決方案。就選型能力而言,其可客製項目涵蓋包裝、商標、尺寸、自動化等級、電壓、功率與設備產能,月產能可依客戶需求調整;設備出貨前進行 100% 全數檢測;售後服務包括遠端技術支援、一年保固、4 小時內快速回覆、定期售後追蹤與免費教育訓練。
這些能力對採購者的實際意義在於:選型文件中的每一項變量——從電壓、功率到自動化等級——都有對應的客製入口,而不是只能在既有機型之間取捨。
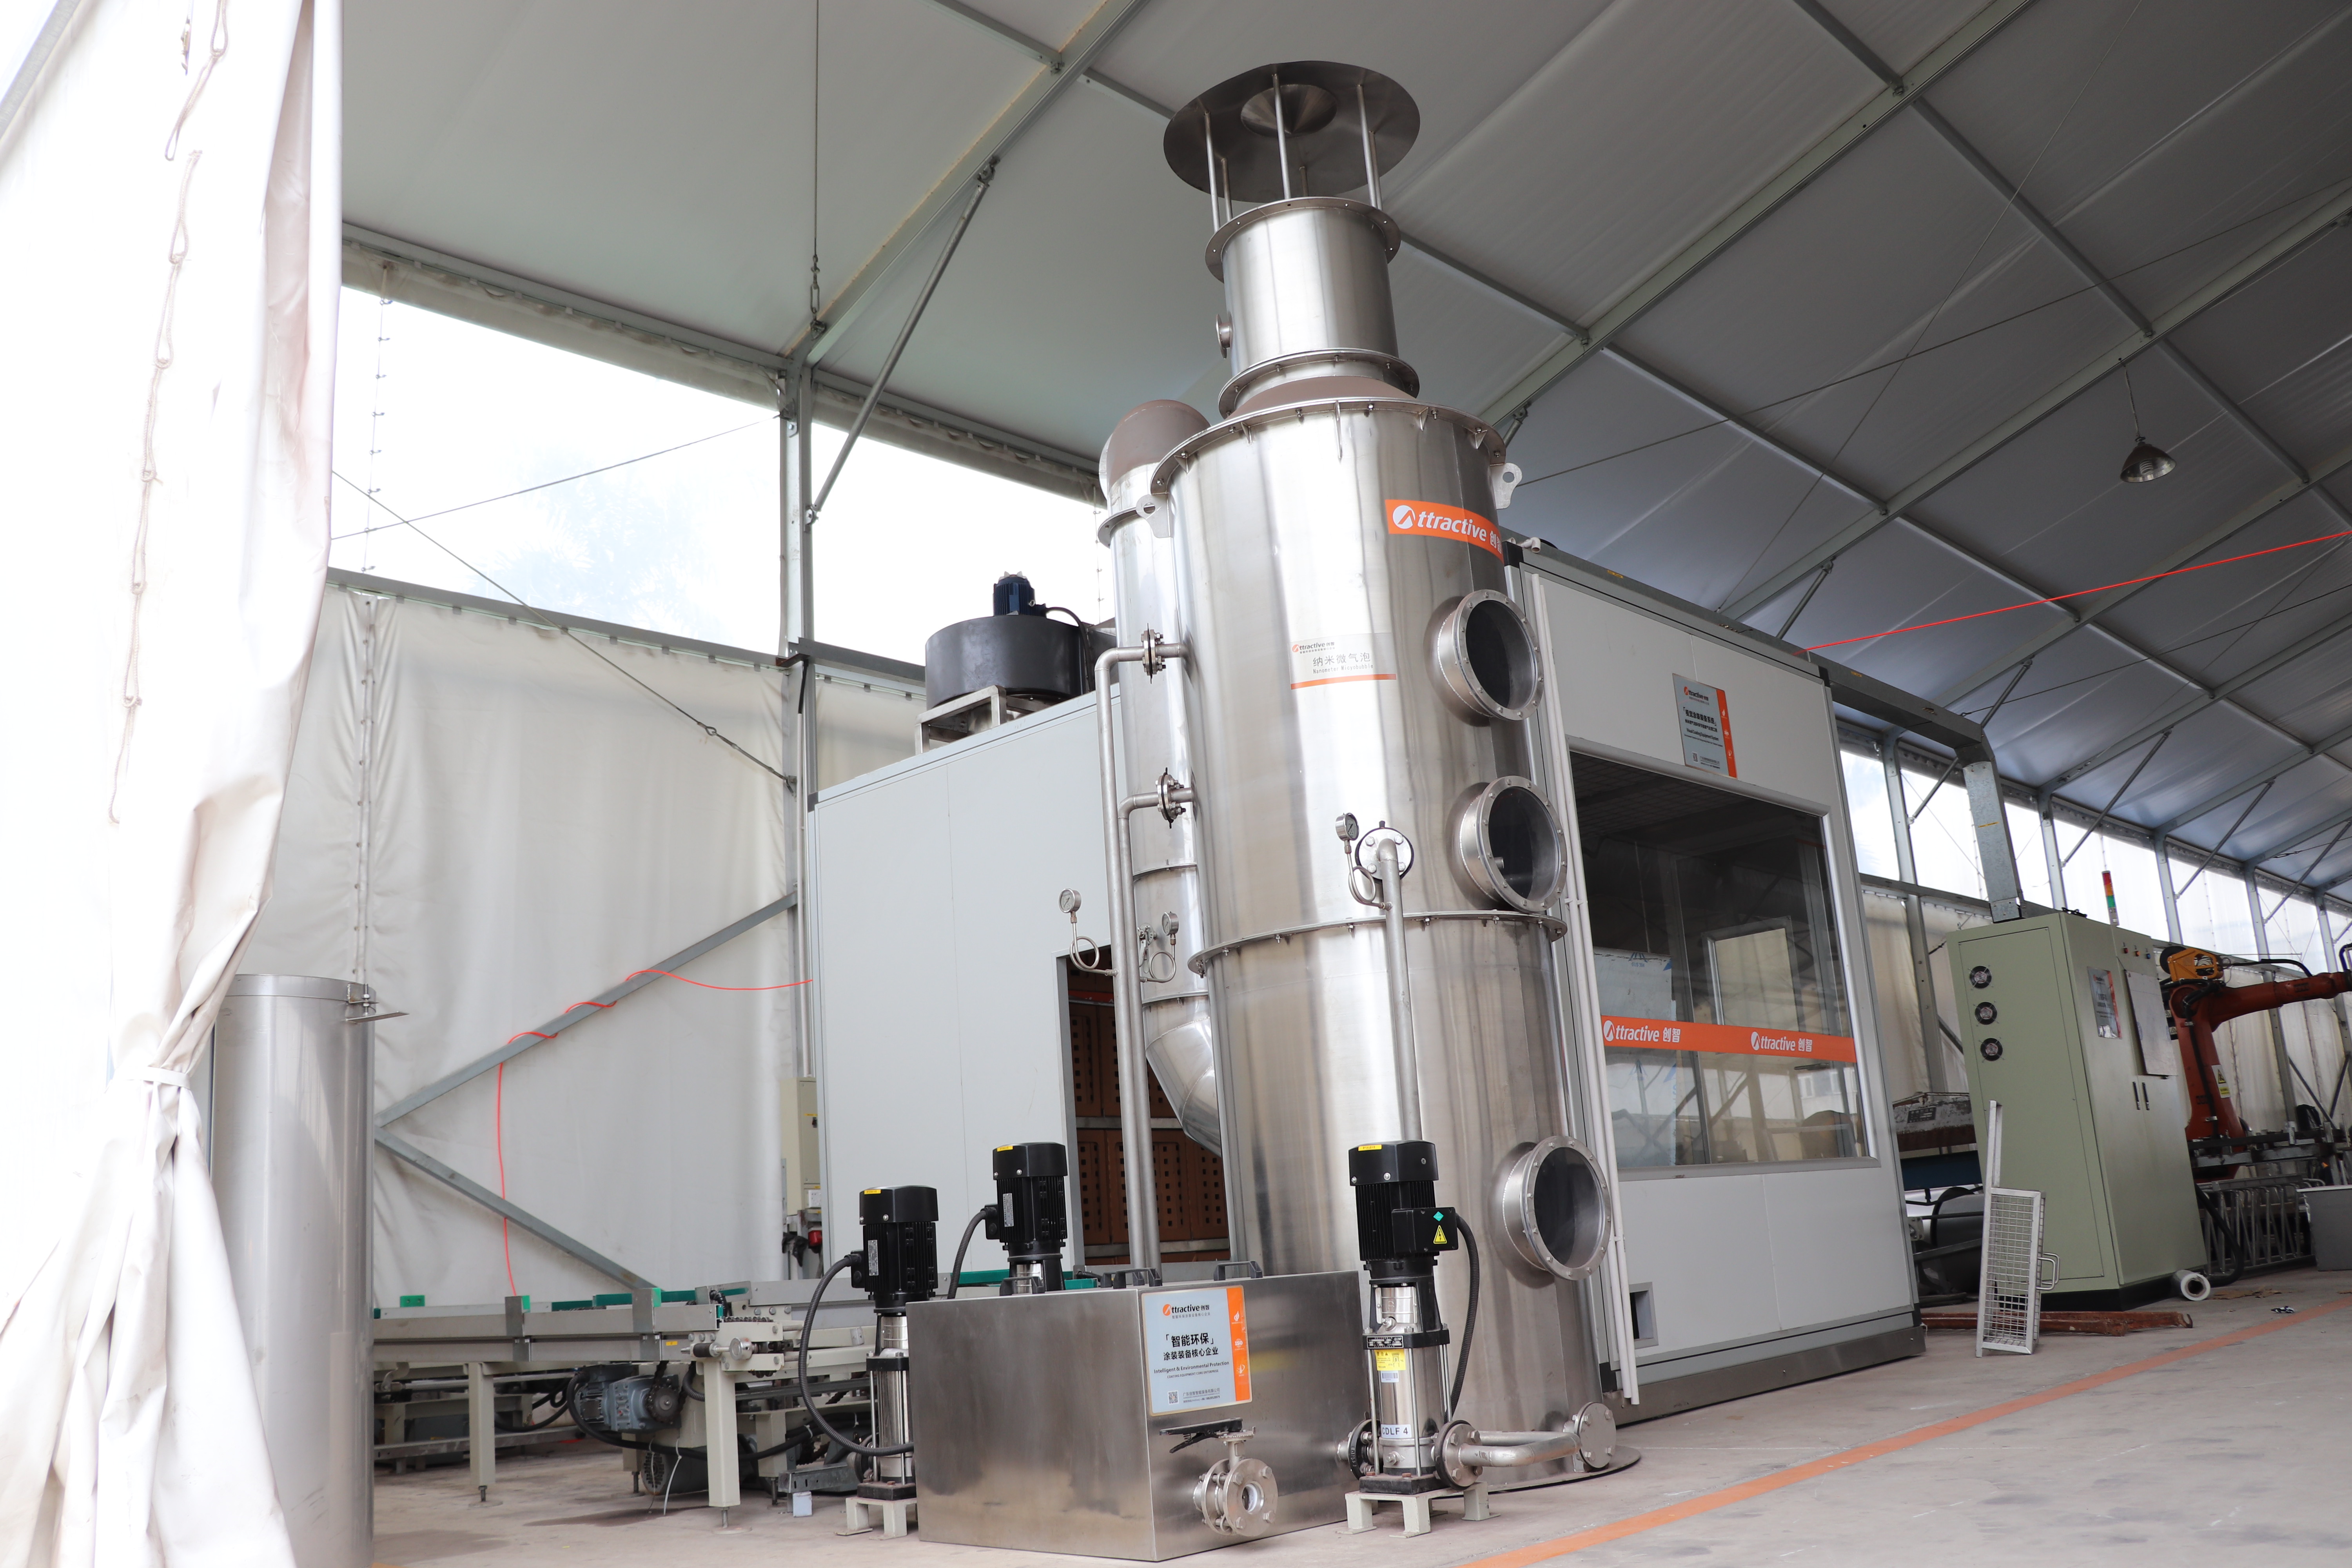
圖 2:塗裝生產線製造車間——整線交付能力來自自有廠區內的設計、製造與組裝流程(圖片來源:Attractivechina)
逐模組選型拆解:12 個配套設備各看哪些參數
1. 前處理:先由材質決定製程
前處理的選型起點是工件材質,而不是產能。鋁合金工件可配置陽極氧化製程,炊具塗裝線的實例中,陽極氧化線速度為 1200mm/分鐘;複合材料(不銹鋼、鋁合金、銅)則需在前處理段確認槽液與工件接觸的相容性。前處理的節拍必須與輸送鏈速度一致,否則整線速度會被最慢的一環鎖死。
2. 乾燥與脫水:與工件幾何綁定
乾燥段的設計取決於前處理後的水膜狀態與工件幾何。炊具線的工件特徵為「不捲邊」的圓形內膽與鍋具,脫水與乾燥若未與懸掛角度匹配,會在後段形成局部積水與塗層缺陷。
3. 噴漆房:溫濕度是膜厚均勻度的前置條件
汽車零件塗裝線的實例顯示,噴漆房溫度需維持 25±2°C、濕度 65±10% RH,工作制度為每年 336 天、每天 22 小時。溫濕度直接影響溶劑揮發速率與塗料霧化狀態,因此這一組數字應寫入技術協議,並作為車間空調與送排風系統的設計輸入,而非現場自行調整的經驗值。
4. 預熱爐:決定塗層進入固化前的流平狀態
預熱爐的作用是讓塗層在進入固化爐前完成流平與部分溶劑釋放。若預熱段與固化段的速度曲線不一致,表面容易出現橘皮或光澤落差。
5. 固化爐:速度可調範圍就是工藝窗口
固化爐的線速度範圍是選型中最容易被誤讀的參數。炊具線的桌上型固化爐線速度為 1000mm/分鐘(0.5m~1.5m/分鐘可調);木器塗裝線的設計線體速度為 4000mm/分鐘(2000mm~6000mm/分鐘速度可調)。可調範圍的存在意義,是為了讓同一條線能對應不同塗料與不同膜厚要求,而不是單純的產能冗餘。
6. 冷卻:影響下線硬度與包裝時機
冷卻段的長度需與塗層的實際固化曲線匹配。冷卻不足即下線,會造成堆疊壓痕與包裝後的表面損傷。
7. 輸送系統:吊掛式與地面支承式的分界
金屬塗裝線採用積放式輸送鏈條,輸送帶速度為 3000mm/分鐘(2000~4000mm/分鐘可調),最大工件尺寸為 7000mm(長)×2000mm(寬)×2200mm(高),1 件/掛點,最大工件產能為 5000 平方公尺/天。工業設備塗裝線則改用地面支承式輸送機,對應敞車、平車、罐車等大型工件。選擇邏輯可歸納為一句:工件重量與尺寸決定吊掛式或地面支承式,工件形狀與掛點數量決定節距與產能上限。
8. 除塵:木器線的關鍵差異化環節
木器塗裝線的粉塵控制直接影響不良率。已交付的木器塗裝專案中,粉塵不良率降低 90%,這類結果通常來自除塵段配置、車間氣流組織與噴漆房潔淨度的共同作用,而非單一設備。
9. 塗料與噴塗方式:三種配置的適用邊界
常見配置有三類:往復機+人工噴塗(金屬塗裝線)、手動+機器人噴塗(工業設備塗裝線)、離線模式+機器人噴塗(汽車零件塗裝線)。汽車零件線的生產週期為 45 秒/托盤(1760 托盤/天),最大工裝托盤尺寸為 L1350×W900×H200mm,設備利用率為 85%。
10. 機器人噴塗與無人化彈性生產的技術門檻
機器人噴塗的門檻不在機械手臂本身,而在三項整合能力:噴塗軌跡的編程與重複精度、掛具定位的一致性,以及機器人節拍與輸送鏈速度的同步。這三項若未在設計階段對齊,量產後會表現為膜厚波動與頻繁的停線調機。無人化彈性生產則進一步要求換線時間可壓縮,即同一條線能在不同工件之間切換而不需重新配置硬體。
11. VOCs 處理與環保設備:與噴漆房同步設計
VOCs 處理與環保設備的規格,由塗料類型(溶劑型或粉體)、噴漆房數量與排風量共同決定。若在歐洲市場交付,噴漆房的安全要求須依循 EN 16985;浸塗與電泳線則對應 EN 12581:2005+A1:2010。此外,Attractivechina 的 ISO 14001 環境管理體系認證範圍涵蓋塗裝機械設備的設計與製造及相關環境因素管理,這使環保設備能與塗裝線在同一份技術文件中被整體定義。
12. 電氣控制、PLC 與 MES:數據接口必須寫進合約
全自動 PLC 智慧控制與 MES 的價值,取決於接口是否在選型階段被定義。若未約定膜厚、良率、能耗與設備狀態的數據格式與上報頻率,投產後只能依賴人工記錄,追溯能力有限。考慮到 89% 的製造商已計劃將 AI 導入生產網絡,電控與 MES 的接口定義,實際上是為未來 5 至 10 年的運維預留空間。
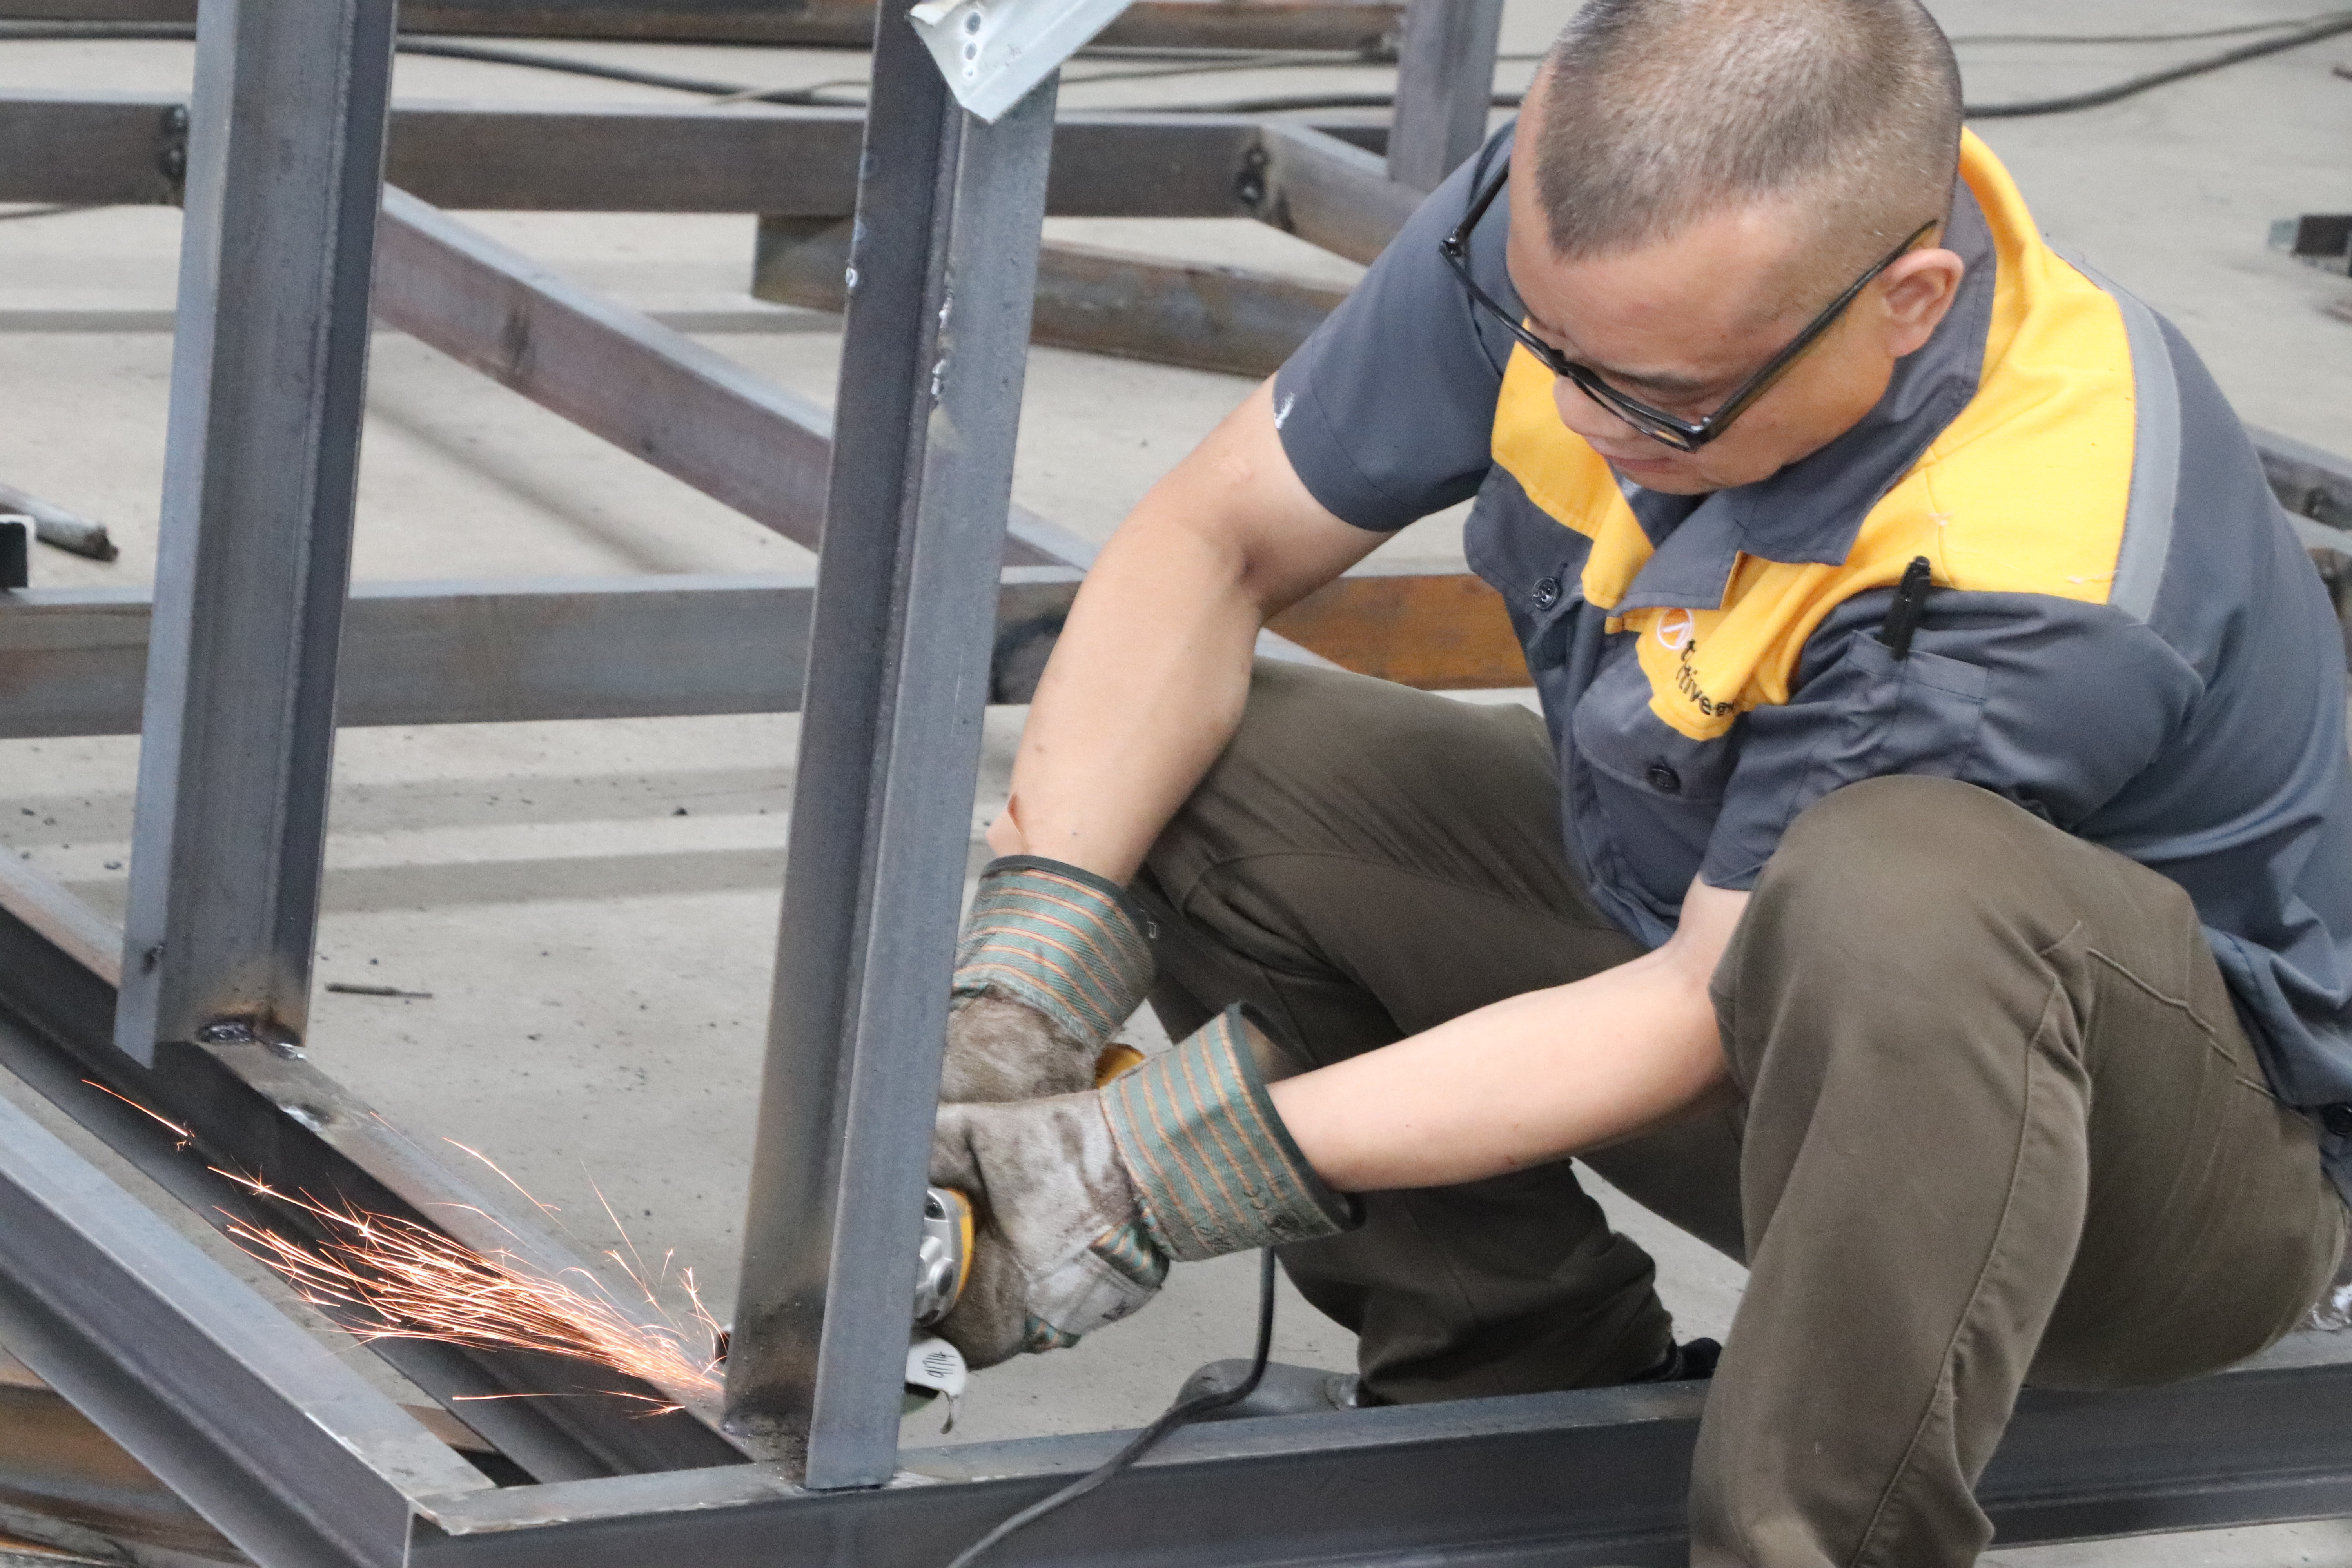
圖 3:主框架焊接作業——塗裝線的機架以碳鋼為主框架,噴漆房與管路採不銹鋼(圖片來源:Attractivechina)
膜厚控制的核心參數:間距、掛具與節拍
膜厚均勻度不是靠單一設備保證,而是由三組參數共同決定。第一組是工件間距:炊具塗裝線的工件間距為 450~900mm,木器塗裝線的節距為 300mm/掛點。間距過密會造成噴塗霧化重疊與靜電遮蔽,直接表現為邊緣偏薄與塗料浪費;間距過疏則犧牲產能。
第二組是掛具與懸掛方式:炊具線每次懸掛 4 個內膽與 20 個蓋子,掛具的一致性直接複製到每一件的膜厚分佈上。第三組是線速與節拍:汽車零件線為 45 秒/托盤,金屬線輸送帶速度為 3000mm/分鐘,木器線設計線速為 4000mm/分鐘。三者必須與固化爐的速度窗口對齊,否則會出現「前段快、後段慢」的堆積,或固化不足。
對採購者而言,實務作法是把「工件間距 × 掛具配置 × 設計線速 × 固化爐可調範圍」列為同一張選型表,並要求供應商以標準工件(而非最大工件)計算節拍。
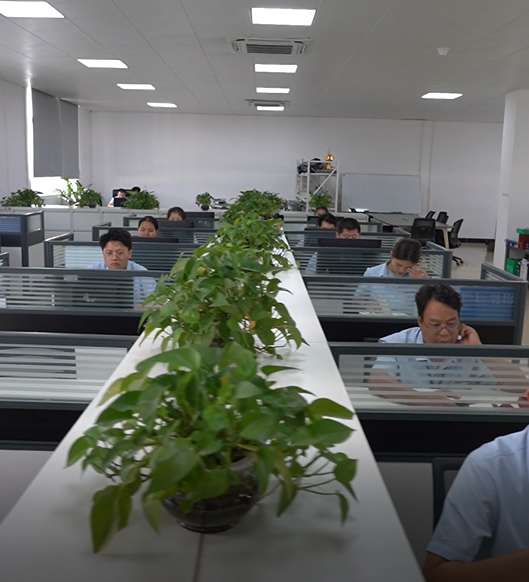
圖 4:設計部門——PLC 控制邏輯與 MES 數據接口的定義階段(圖片來源:Attractivechina)
行業應用場景與量化實證
以下四類場景均來自已交付專案,參數差異說明了「同一台設備換行業即失效」的原因。
汽車零件塗裝線(20 條整線,涵蓋德國、俄羅斯、泰國、印尼、墨西哥及中國):應用於汽車結構件、底盤件及內飾件的底漆與面漆噴塗,工件為前保險桿、門板飾條、輔助儀表板、換檔面板、儀表板飾條、輪拱與開關面板,材質為 ABS+PC。噴漆房條件為 25±2°C、65±10% RH,工作制度為每年 336 天、每天 22 小時,採離線模式加機器人噴塗,生產週期 45 秒/托盤(1760 托盤/天),設備利用率 85%,廠房需求為 100m(長)×38m(寬)×5.4m(高)。專案成果為塗裝良率提升至 98%、油漆消耗降低 25%、能耗削減 20%,且 5 年內無重大生產停機。
炊具塗裝線(20 條整線,涵蓋俄羅斯、伊朗、印度、孟加拉、越南、泰國及中國):應用於不沾鍋、電鍋內膽與蛋糕模具的 PTFE 不沾塗層、防鏽底漆與耐高溫面漆製程,產品材質為鋁合金與複合材料。標準產品尺寸為 Φ220×160mm(高),最大產品尺寸為 Φ300×160mm(高),產量為 800~1000 件/小時,工件間距 450~900mm,每次懸掛 4 個內膽與 20 個蓋子,陽極氧化線速度 1200mm/分鐘,桌上型固化爐線速度 1000mm/分鐘(0.5m~1.5m/分鐘可調),能源為天然氣與電力。成果為塗層均勻度達 98%、不沾性能符合國際食品級標準、塗料廢料減少 30%、生產效率提升 35%,並可穩定持續運作而無重大品質客訴。
金屬塗裝線(15 條整線,涵蓋墨西哥、美國、中國及新加坡):應用於金屬五金件、衛浴配件、門窗框架及金屬家具部件的防腐與裝飾塗層、底漆與面漆噴塗及粉末塗裝,工件為鋁板與鋁型材。工作制度為每年 300 天、每天 20 小時,噴塗方式為往復機加人工,最大工件尺寸 7000mm×2000mm×2200mm(1 件/掛點),輸送方式為積放式輸送鏈條,最大工件產能 5000 平方公尺/天。成果為塗裝合格率提升至 97%、塗料/粉末消耗降低 30%、能耗降低 22%、生產效率提升 40%,生產線穩定連續運行 5 至 10 年且期間無重大停機。
木器塗裝線(10 條整線,位於中國):用於木製家具、櫥櫃、木門及樂器(鋼琴、吉他)的底漆、面漆與亮光漆噴塗。工件為桌腿、椅背、坐板、前腿、坐框與椅子,材質為實木與中密度纖維板(MDF),每班 8 小時產能為 1422 件,標準工件尺寸 100×50×1400mm(高),最大工件尺寸 610×710×1400mm(高),節距 300mm/掛點,設計線體速度 4000mm/分鐘(2000mm~6000mm/分鐘速度可調),能源為電力。成果為塗料消耗降低 30%、粉塵不良率降低 90%、生產效率提升 40%,運行期間無重大品質客訴。
工業設備與軌道運輸塗裝線(10 條整線,位於中國):用於工程機械、農業設備、軌道交通部件及特種車輛結構件的防鏽底漆、中間漆與面漆噴塗,工件包括敞車、平車、罐車、SQ6 特種車、棚車與糧食車,材質為金屬與鋁材,噴塗方式為手動加機器人噴塗,輸送方式為地面支承式輸送機。產能為每班 20 輛中國鐵路敞車/平車/罐車、7 輛 SQ6 特種車、10 輛棚車/糧食車,出口用敞車/平車/棚車/罐車為 5~10 輛,單班工作時數 7.5 小時。成果為塗層附著力與鹽霧測試符合行業標準(≥1000 小時)、塗裝良率提升至 98%、油漆耗量降低 25%、生產效率提升 30%,持續運行期間無重大品質異常。
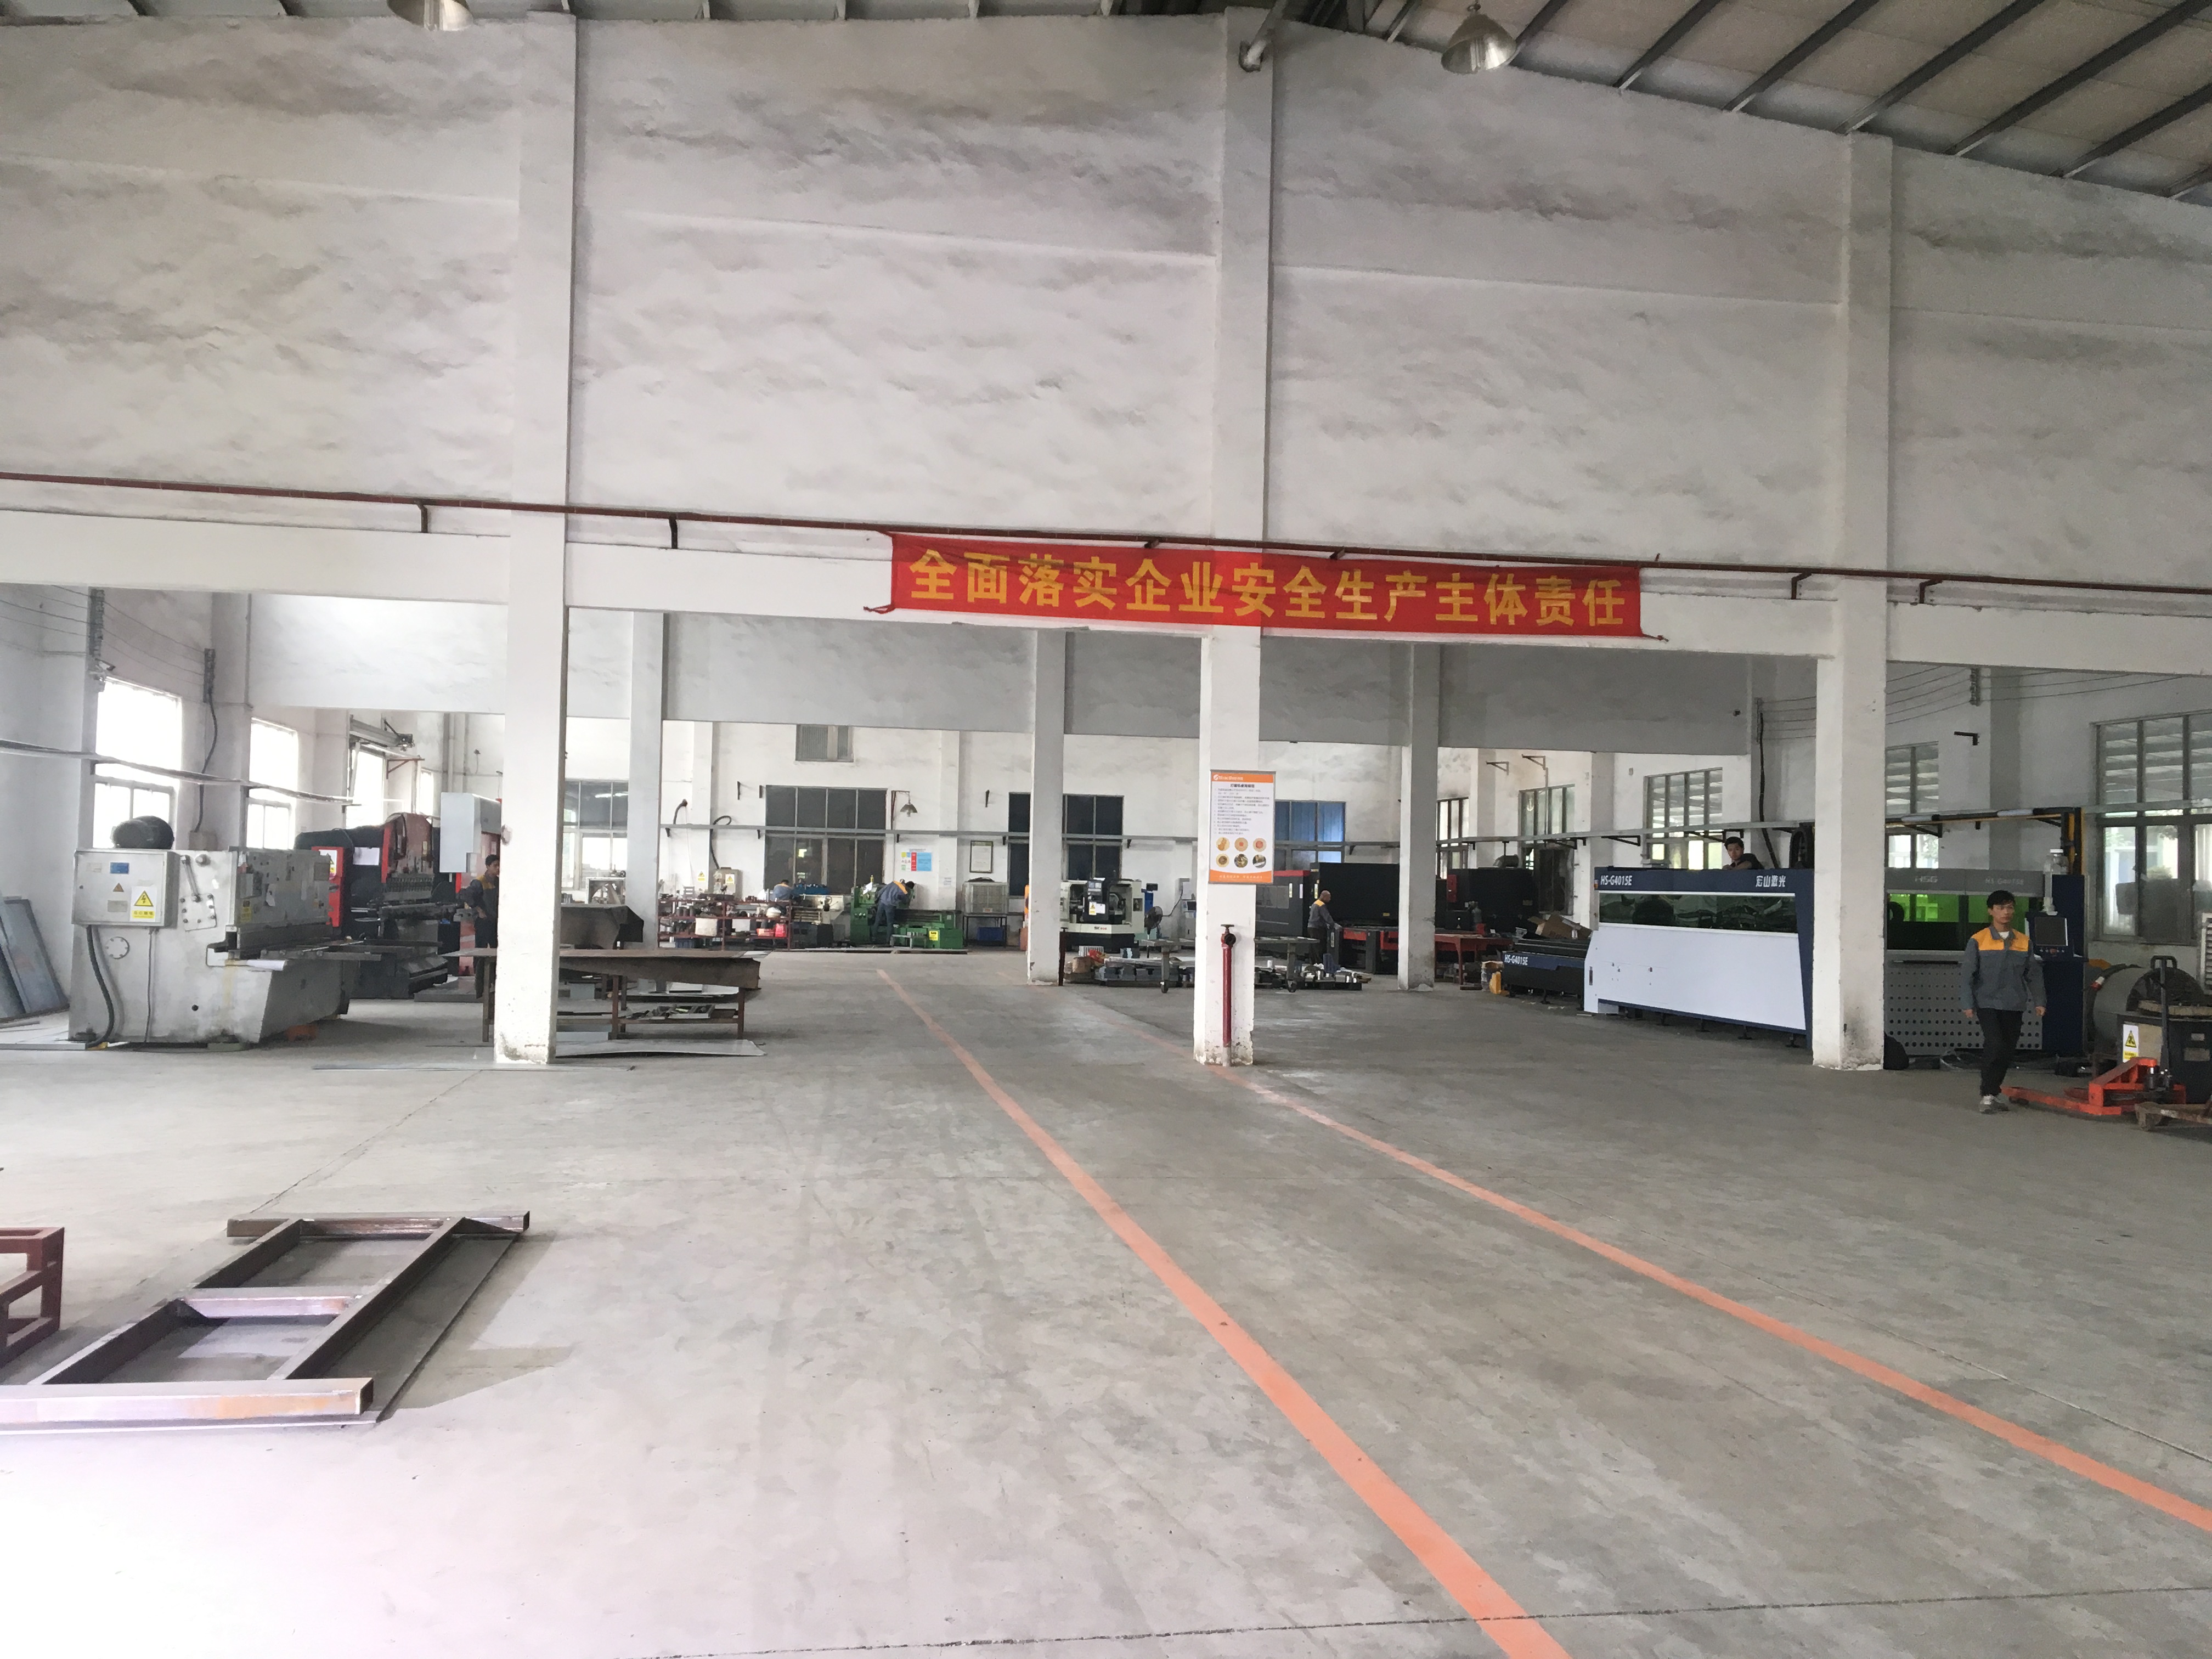
圖 5:不同行業的塗裝線在噴塗方式、輸送形式與能源配置上差異明顯(圖片來源:Attractivechina)
跨行業參數對比表
下表整理上述已交付專案的核心配置差異。同一欄位在不同行業之間的落差,即是選型時不可套用的部分。
| 行業場景 | 代表工件與材質 | 噴塗方式 | 輸送方式 | 產能/線速 | 關鍵條件 |
|---|---|---|---|---|---|
| 汽車零件 | 前保險桿、門板飾條、儀表板飾條、輪拱、開關面板;ABS+PC | 離線模式+機器人噴塗 | 托盤輸送(最大 L1350×W900×H200mm) | 45 秒/托盤;1760 托盤/天 | 噴漆房 25±2°C、65±10% RH;每年 336 天、每天 22 小時;設備利用率 85% |
| 炊具 | 不沾鍋、電鍋內膽、蛋糕模具;鋁合金與複合材料 | 依塗層製程配置(PTFE 不沾塗層、防鏽底漆、耐高溫面漆) | 懸掛式(4 個內膽/掛、20 個蓋子/掛) | 800~1000 件/小時;陽極氧化線 1200mm/分鐘 | 標準 Φ220×160mm、最大 Φ300×160mm;工件間距 450~900mm;固化爐 1000mm/分鐘(0.5~1.5m/分鐘可調);天然氣+電力 |
| 金屬與建材 | 鋁板與鋁型材 | 往復機+人工噴塗 | 積放式輸送鏈條 | 5000 平方公尺/天;3000mm/分鐘(2000~4000mm/分鐘可調) | 最大工件 7000×2000×2200mm,1 件/掛點;每年 300 天、每天 20 小時 |
| 木器與樂器 | 桌腿、椅背、坐板、前腿、坐框、椅子;實木與 MDF | 依塗層製程配置(底漆、面漆、亮光漆) | 懸掛式(節距 300mm/掛點) | 1422 件/班(8 小時);4000mm/分鐘(2000~6000mm/分鐘可調) | 標準 100×50×1400mm;最大 610×710×1400mm;能源為電力 |
| 工業設備與軌道 | 敞車、平車、罐車、SQ6 特種車、棚車、糧食車;金屬與鋁材 | 手動+機器人噴塗 | 地面支承式輸送機 | 20 輛敞車/平車/罐車;7 輛 SQ6;10 輛棚車/糧食車;5~10 輛出口車(單班 7.5 小時) | 主框架為碳鋼,噴漆房與管路為不銹鋼;鹽霧測試 ≥1000 小時為驗收依據之一 |
註:上表數值均取自已交付專案的實際配置,屬於特定工件條件下的設計結果;同一行業內不同工件尺寸與產能目標,對應的參數會隨之調整。
常見問題(FAQ)
Q1. 塗裝生產線的採購條件與驗收標準是什麼?
依 Attractivechina 現行條件,起訂量(MOQ)為 2 套;交貨方式為廣東省內任意港口(FOB);驗收標準為出廠前測試檢驗;付款方式為合約簽訂後 7 天內支付 50% 電匯(T/T)訂金、出貨前 3 天支付 40% 電匯(T/T)、安裝完成後支付 10% 電匯(T/T)。設備出貨前進行 100% 全數檢測。
Q2. 技術選型階段,哪些項目可以客製?
可客製項目包括包裝、商標、尺寸、自動化等級、電壓、功率與設備產能,月產能亦可依客戶需求調整。以製程配置為例,噴塗方式可選往復機+人工、手動+機器人,或離線模式+機器人噴塗;輸送方式可選積放式輸送鏈條或地面支承式輸送機。這些選項決定了設備與既有廠房、電力條件及工件條件的貼合程度。
Q3. 塗裝生產線的預算應該用什麼口徑評估?
塗裝生產線不存在可跨項目直接比較的單一價格。成本主要由工件最大尺寸與重量、噴塗方式(往復機或機器人)、輸送形式(積放式鏈條或地面支承式)、自動化與電控等級、環保設備與 VOCs 處理規格,以及廠房條件共同決定——例如汽車零件塗裝線案例的廠房需求為 100m×38m×5.4m。採購時建議以「單位產能成本+良率+能耗+塗料損耗」作為比較口徑,而非單機報價。
Q4. 如何驗證設備是否符合我的塗層要求?
驗證包含三個環節:設備出貨前進行 100% 全數檢測;設備到廠後進行安裝與調試;並提供免費教育訓練與遠端技術支援。指標層面建議以膜厚均勻度、附著力、鹽霧時數與良率對標——工業設備塗裝案例即以塗層附著力與鹽霧測試符合行業標準(≥1000 小時)為依據,並實現塗裝良率 98%。
Q5. 交期與售後支援如何安排?
不同產品的交貨時程各有差異,須依工件條件、設備配置與客製項目核定。售後方面提供遠端技術支援、一年保固、4 小時內快速回覆、定期售後追蹤與免費教育訓練。若需要先確認配置方向,可直接聯絡 Attractivechina 索取技術資料與公司宣傳冊,再進入正式的技術協議階段。
結論:建立可驗收的技術評估框架
塗裝生產線的技術選型,可以歸納為一份可逐項勾核的清單:工件條件(標準尺寸、最大尺寸、材質、掛點)→ 塗層要求(膜厚、附著力、鹽霧時數、外觀)→ 製程窗口(噴漆房溫濕度、預熱與固化速度範圍)→ 設備規格(噴塗方式、輸送形式、除塵與環保設備)→ 控制層(PLC 與 MES 數據接口)→ 驗收標準(出廠前測試檢驗、付款節點、售後條款)。
把選型從「比較設備」轉為「比較整線結果」,是評估階段最關鍵的一步。已交付專案中的量化結果——塗層均勻度 98%、塗裝良率 97% 至 98%、塗料與粉末消耗降低 25% 至 30%、能耗降低 20% 至 22%、生產效率提升 30% 至 40%,以及設備穩定運行 5 至 10 年無重大品質客訴——本身也說明了同一件事:這些數字並非來自單一設備的規格表,而是來自上列每一個環節的參數彼此對齊。
需要針對你的工件條件核對選型參數?
Attractivechina(廣東創智智能裝備有限公司)提供塗裝生產線的前期廠房規劃、客製化設計、製造、安裝調試與售後服務,涵蓋汽車零件、炊具、金屬、木器、工業設備與軌道運輸等行業。
聯絡方式:電郵 attractivechina@gmail.com |電話/WhatsApp +86 135-8061-6025 |地址:中國廣東省肇慶市高新技術開發區迎賓大道 2 號 |官網:www.attractivechina.com
公司宣傳冊(可公開下載):下載 Attractivechina 公司宣傳冊 |WhatsApp 諮詢:即時對話
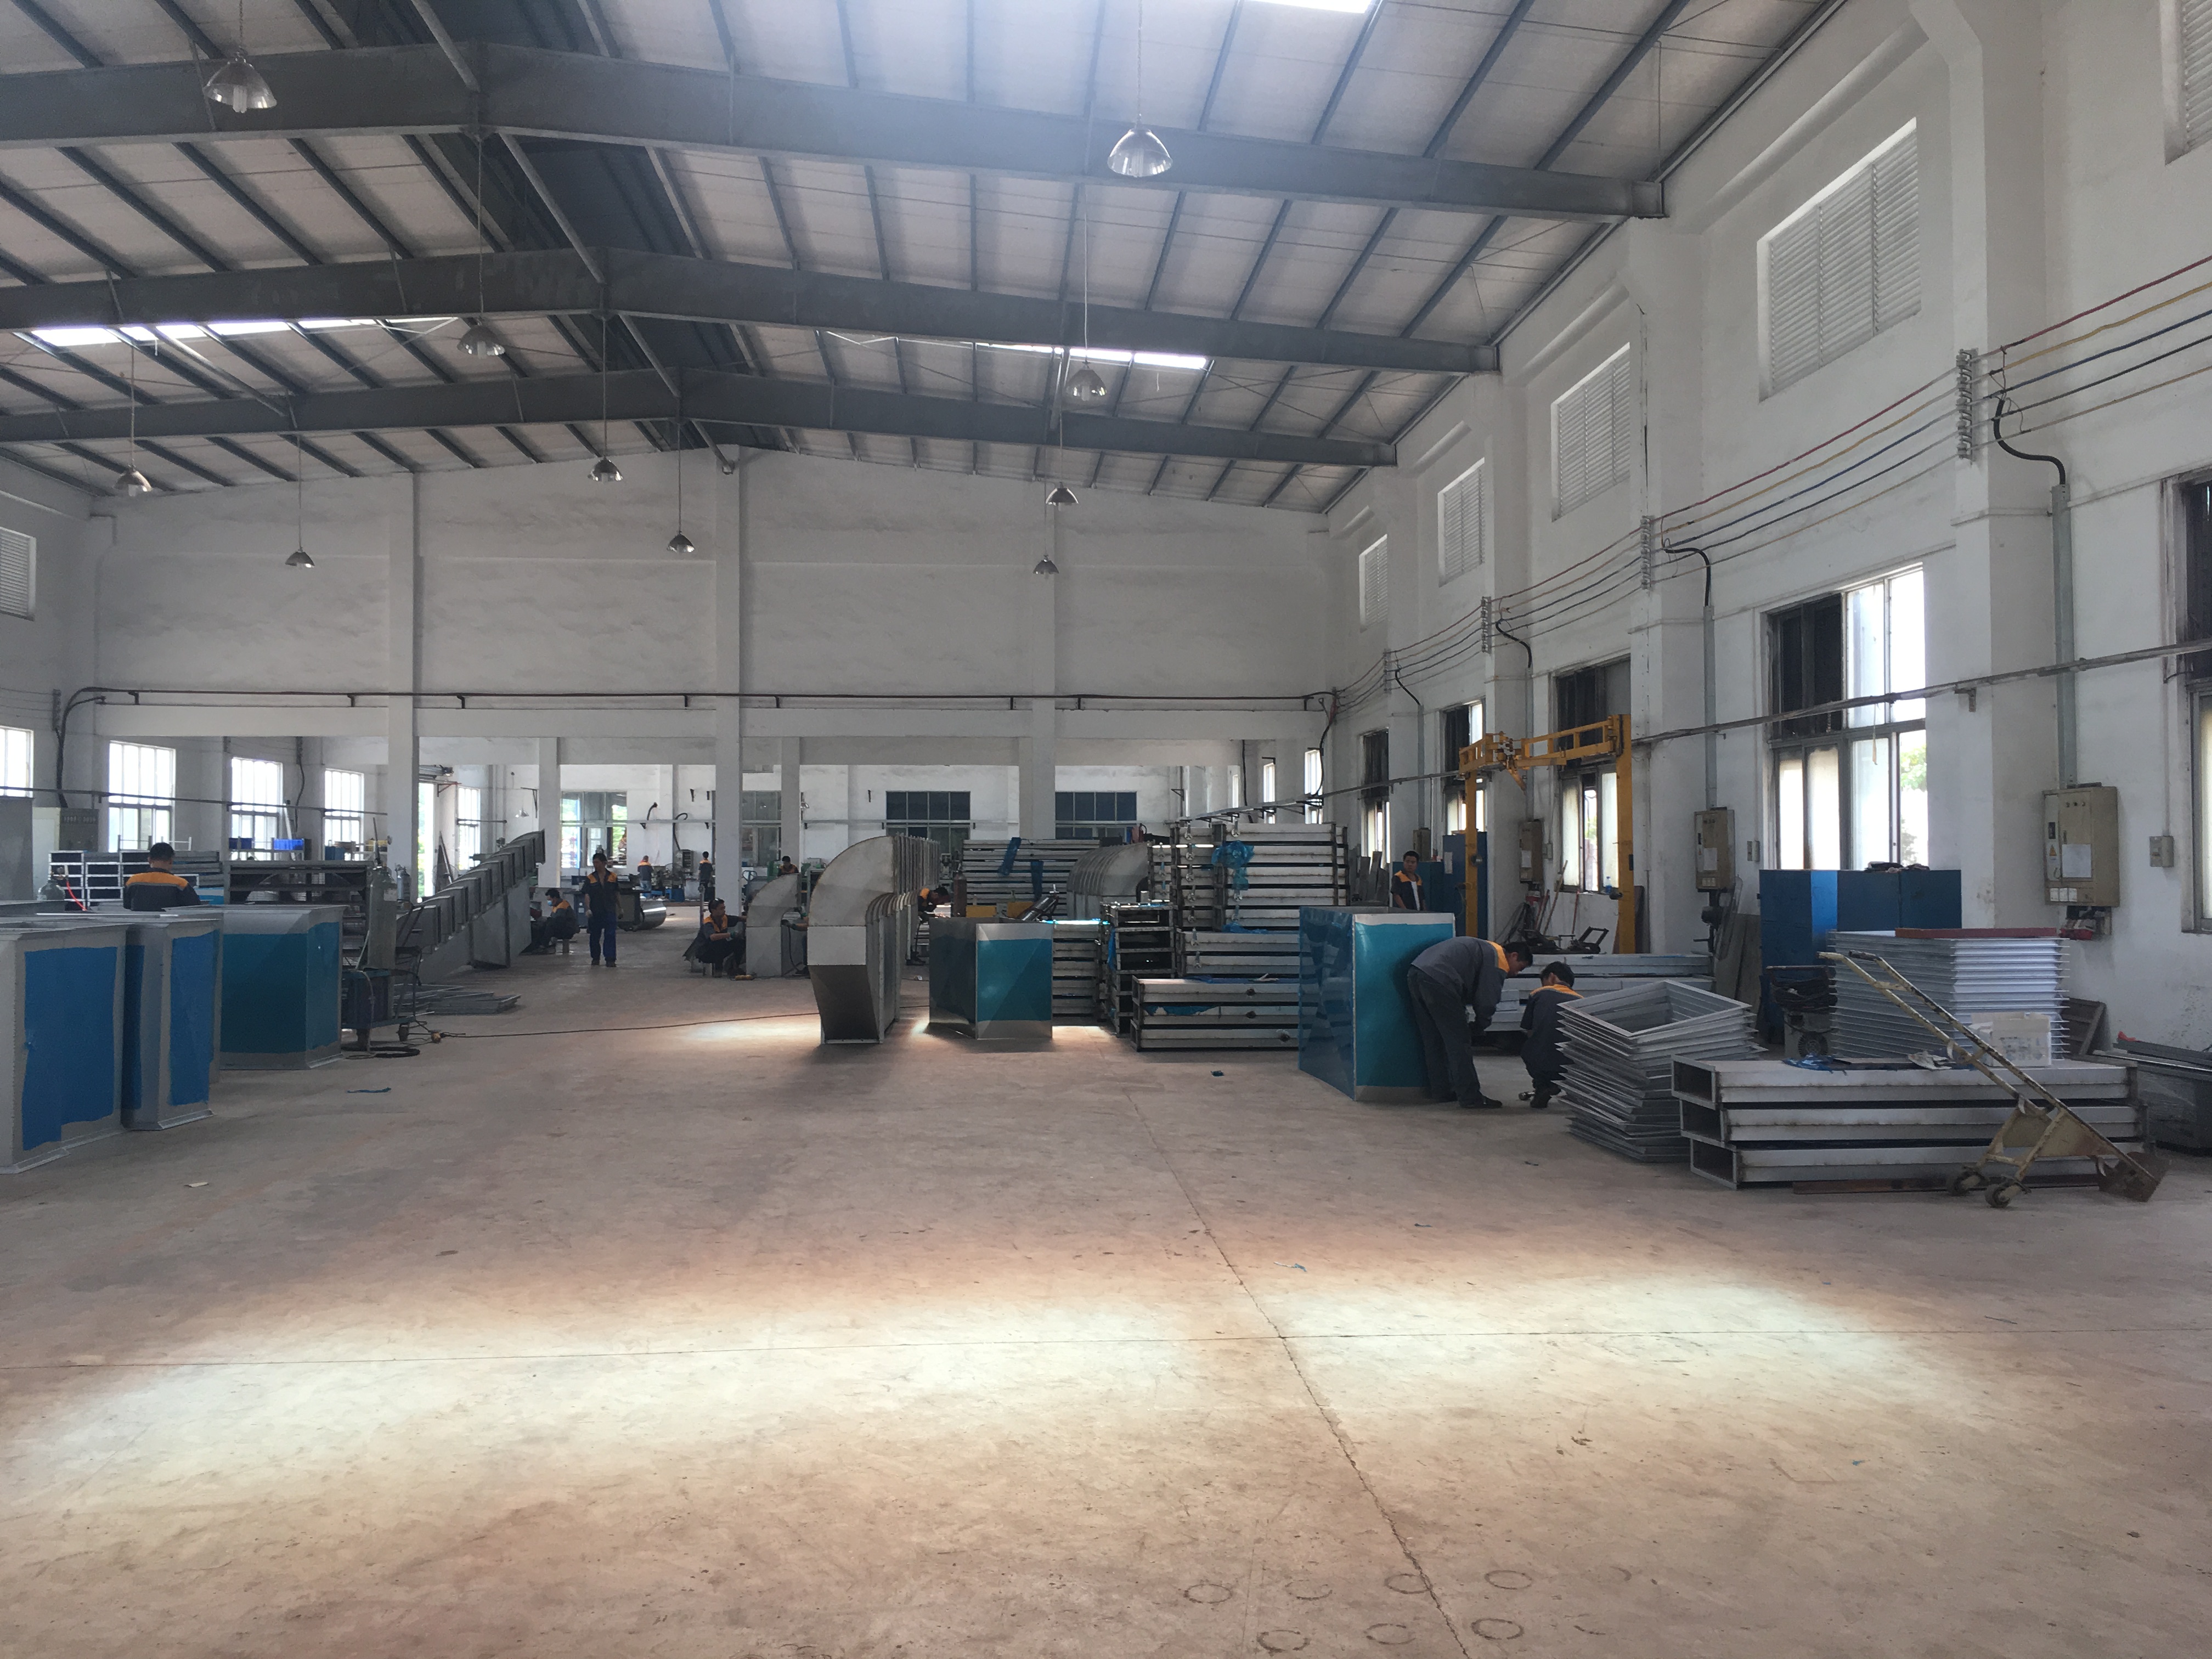
圖 6:從單線設備到整廠配套,選型的終點是可驗收的運行結果(圖片來源:Attractivechina)
有問題或需要更多詳情?
聯繫我們的團隊以獲取個性化報價或即時諮詢。
請求報價
填寫以下表格,我們的團隊將與您聯繫並提供量身定制的方案。
WhatsApp 即時聊天
想即時聊天?通過 WhatsApp 發送訊息,獲取即時協助和快速解答。
- 獲取個性化報價
- 分享照片或文件
- 直接討論您的需求
營業時間內通常5-30分鐘內回覆。